

1. Når emnet er for højt, bør det gøres ru ved at skære værktøj af forskellig længde i lag. Efter runing med en stor kniv, skal de resterende materialer fjernes med en lille kniv.
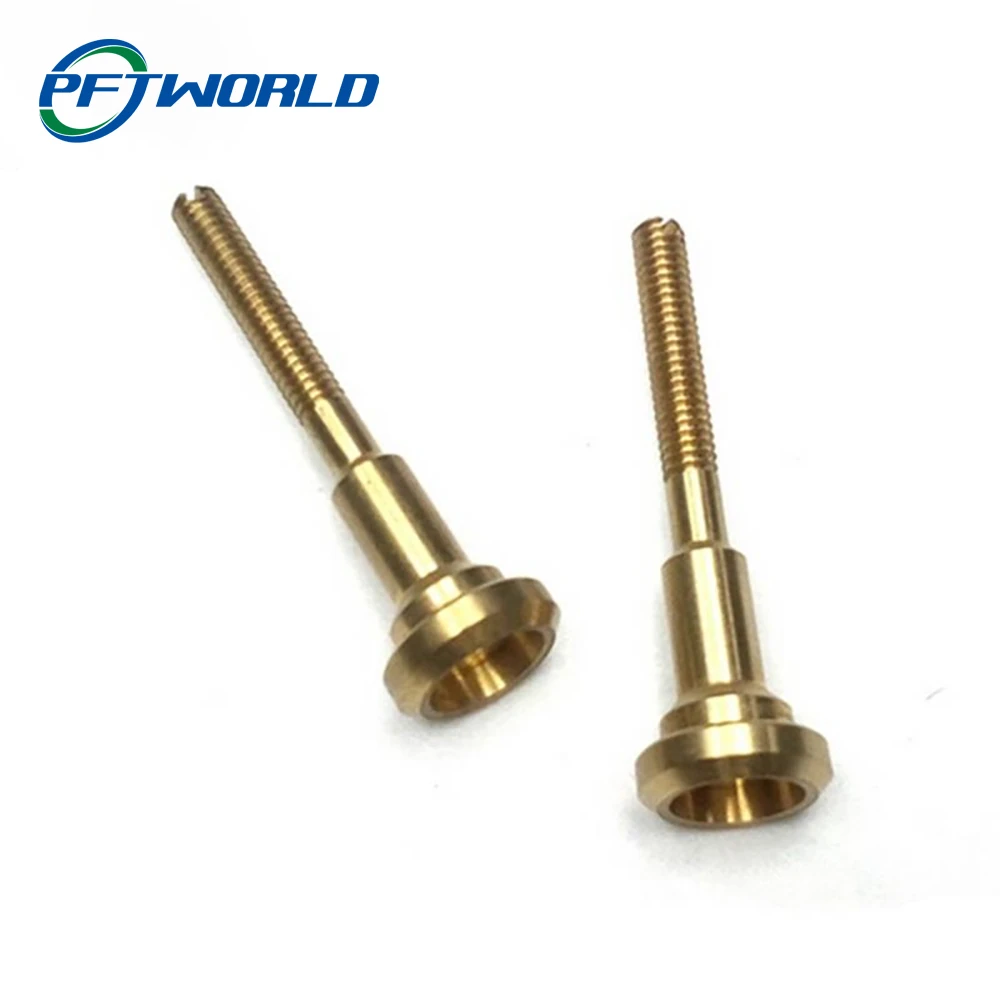
2. Brug en fladbundskniv til at behandle flyet, og brug færre kugleknive for at reducere behandlingstiden; Hvis der er en hældning, og det er et heltal, skal det behandles med en hældningsskærer.
3. Indstil bearbejdningstolerancen med rimelighed, afbalancer bearbejdningsnøjagtigheden med computerberegningstiden, og udfør flere procedurer for at reducere den tomme værktøjstid.
4. Hvis hårdheden af råemnet er høj, skal omvendt fræsning vælges; Råemnets hårdhed er lav, så den fremadgående fræsning skal vælges. Omvendt fræsning foretrækkes til grovbearbejdning og fremadgående fræsning foretrækkes til færdigbearbejdning.
5. Bearbejdningsudstyr. Værktøjsmaterialet med god sejhed og lav hårdhed er velegnet til grovbearbejdning, og værktøjsmaterialet med dårlig sejhed og høj hårdhed er velegnet til færdigbearbejdning.
(Redaktør: vi er Shenzhen Perfect Precision Products Co., Ltd., der er specialiseret i at levere laserskæring, bukning, stempling, spinding, svejsning og andre højkvalitets pladebearbejdningstjenester. Med 15 års erfaring og en 3000 kvadratmeter stor fabrik, vi er stolte af at arbejde tæt sammen med vores kunder for at opnå gode produkter. Vi har et erfarent ingeniørteam, iso9001:2015 kvalitetssystem og 100 procent inspektion før levering for at sikre kvalitet Kvantitet. Vi importerer maskiner fra USA og Japan. Du kan send os en forespørgsel nedenfor)